

PERDIDA-FUNDIMENTO DE INVESTIMENTO DE CERA
A fundição especial refere-se a uma família de métodos de fundição que diferem significativamente da fundição em areia em termos de materiais de molde, preenchimento de molde e solidificação. Hoje, existem mais de 20 processos de fundição especiais em uso, sendo que os mais comuns incluem fundição de precisão, fundição de espuma perdida, fundição em molde permanente, fundição sob pressão, fundição de baixa-pressão, fundição centrífuga, fundição de contra-pressão e fundição contínua. Como uma tecnologia de formação de formato quase{5}}rede-, a fundição especial continua a evoluir em direção a maior precisão, seções de parede mais finas, peso mais leve e maior eficiência energética, e tem encontrado aplicações cada vez mais difundidas em todos os setores.
Fundição de Investimento – Princípios
A fundição de precisão envolve a criação de um padrão a partir de um material consumível, revestindo-o com múltiplas camadas de material refratário e, após o revestimento ter endurecido e seco, derreter o padrão para criar uma casca de cerâmica. A carcaça é então queimada em altas temperaturas antes de vazar o metal fundido para produzir a peça fundida. Como os primeiros padrões usados neste processo eram feitos de cera, ele também é conhecido como fundição em cera ou fundição por cera perdida.
As principais etapas do processo incluem: projetar e fabricar matrizes, produzir padrões de cera, aplicar pasta e estuque para construir a casca, endurecer e secar a casca, desparafinagem, queima da casca, fusão e vazamento de metal, solidificação e resfriamento e, finalmente, remoção, limpeza e acabamento da casca. Em essência, a fundição de precisão é semelhante à fundição em areia, pois o metal fundido normalmente preenche o molde e solidifica sob a ação da gravidade. A principal diferença está nos materiais do molde e no método de fabricação do molde.
A fundição de precisão usa um padrão de cera fundível (comumente chamado de "padrão de cera") e um invólucro de cerâmica-de peça única sem linha de separação, oferecendo as seguintes vantagens:
Fundição de Investimento – Principais Recursos
Alta precisão e qualidade de superfície – Graças ao molde de precisão e à ausência de linhas de partição, as peças fundidas atingem tolerâncias dimensionais de CT4 a CT7 e valores de rugosidade superficial (Ra) tão baixos quanto 1,6 a 12,5 μm.
Geometria complexa e paredes finas – com ferramentas e equipamentos relativamente simples, a fundição de precisão pode produzir formas altamente complexas e peças fundidas de paredes-finas com espessuras mínimas de parede de até 0,3 mm e diâmetros mínimos de furo fundido de 0,5 mm.
Flexibilidade de material e lote – A fundição de precisão é compatível com uma ampla variedade de ligas e não é limitada pelo tamanho do lote de produção. Ele é particularmente adequado para fundir ligas com alto ponto de-ponto de fusão-e materiais difíceis-de{4}}usinar.
Compensações- – O processo envolve várias etapas, longos ciclos de produção e matérias-primas relativamente caras, resultando em custos de fundição mais elevados. As peças fundidas são normalmente limitadas a peças pequenas que variam de algumas dezenas de gramas a vários quilogramas, geralmente não excedendo 25 kg.
A fundição de precisão é um dos principais métodos para obter usinagem mínima ou zero. Ele é especialmente adequado para produzir peças fundidas de precisão com geometrias complexas, ligas com alto ponto de-ponto de fusão-, materiais difíceis de-usinar-e requisitos de desempenho exigentes. Hoje, a fundição de precisão é amplamente utilizada na produção de componentes para turbinas a vapor, pás de turbinas a gás, ferramentas de corte, peças de instrumentação, componentes automotivos e de tratores e peças de máquinas-ferramenta.
Fundição de Investimento –PrincipalProcesso
O processo de fundição de investimento inclui principalmente as seguintes etapas:
Fabricação de moldes metálicos
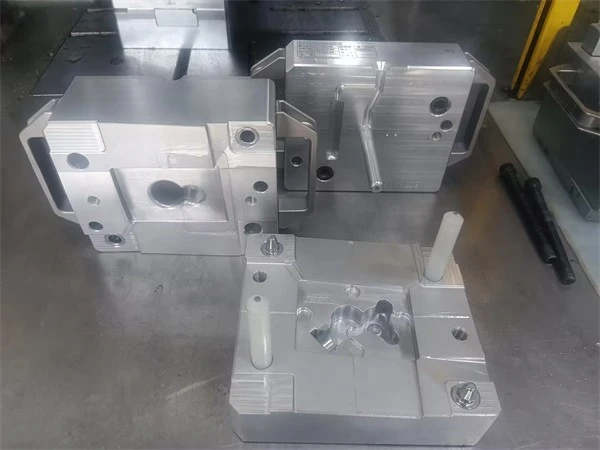
No processo de microfusão, tanto o padrão de cera quanto o molde da casca precisam ser destruídos. Cada peça fundida requer um novo padrão de cera, portanto, são necessários padrões de cera-impressos em 3D ou moldes para produzir padrões de cera. Ao fabricar o molde, as taxas de contração devem ser cuidadosamente calculadas e contabilizadas, pois essas contrações ocorrem durante os diferentes estágios de produção do padrão de cera, moldagem da casca e solidificação pós{4}}fundição.

Produção de padrões de cera
A cera quente é injetada no molde de metal, deixa-se esfriar e solidificar e, em seguida, o molde de metal é removido para obter o padrão de cera. Para estruturas complexas de cavidades internas, núcleos cerâmicos são usados para formar características funcionais internas. Este processo de produção é semelhante à fundição sob pressão, mas a fundição sob pressão usa metal fundido, enquanto o processo de fundição por cera perdida usa cera líquida.

Conjunto de padrão de cera (montagem em árvore)
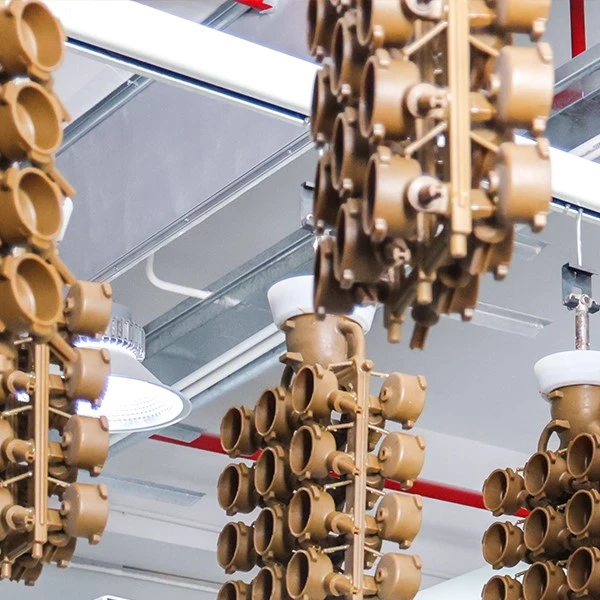
Vários padrões de cera são soldados ou montados em um canal de cera (uma barra de cera) para formar um conjunto de padrões de cera, criando um sistema de portas. Este sistema inclui um copo de vazamento (a entrada através da qual o metal fundido é introduzido no sistema de passagem).

Fabricação de moldes de casca
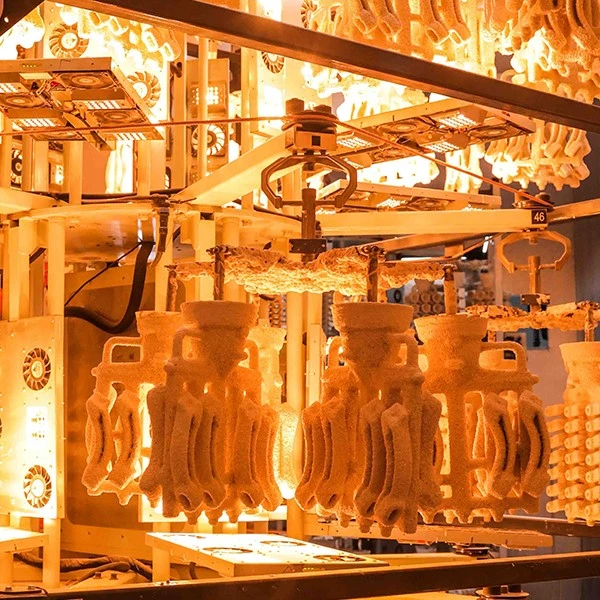
A árvore de padrão de cera é mergulhada em uma pasta-à base de sílica. Este processo de imersão é repetido várias vezes, com diferentes materiais refratários sendo aplicados antes de cada imersão, e cada camada pode secar e endurecer. Os revestimentos secos formam uma concha cerâmica ao redor do padrão de cera e do sistema de passagem. A casca de cerâmica é então aquecida até que a cera derreta e escorra, deixando uma cavidade oca em seu interior-isso completa a produção do molde da casca.

Desparafinação
Depois que o molde da casca estiver totalmente endurecido, o conjunto do padrão de cera deve ser derretido e removido da casca. Esta etapa é chamada de desparafinação. Existem vários métodos de desparafinação, dependendo do método de aquecimento utilizado, sendo os mais comuns o método de água quente e o método de vapor de alta{2}}pressão. Notas importantes: Ao usar o método de desparafinação com água quente, a abertura de desparafinação deve estar voltada para cima para que a cera derretida possa flutuar suavemente e a temperatura da água deve ser a mais alta possível, mas não fervendo. Ao usar o método de desparafinação a vapor de alta-pressão, a abertura de desparafinação deve ficar voltada para baixo para permitir que a cera derretida seja drenada adequadamente.

Queima de molde de casca (pré-aquecimento)
Os moldes de casca desparafinados são queimados em um forno. A temperatura do forno é aumentada gradualmente para 800–1000 graus. Geralmente, os moldes de casca feitos com hidrolisado de silicato de etila requerem temperaturas de queima mais altas, enquanto aqueles feitos com silicato de sódio requerem temperaturas de queima mais baixas. Após serem mantidos na temperatura desejada por um determinado período, os moldes de casca são removidos e prontos para o vazamento. Durante a queima, cera residual, impurezas e um pouco de NaCl (de cascas à base de silicato de sódio-) são queimados; a água adsorvida e a água cristalina na casca são completamente eliminadas; e a sílica gel se decompõe ainda mais em SiO₂. Através da queima, o molde da casca ganha maior resistência e uma cavidade interna mais limpa.

Fundição (derramamento)
Os elementos de liga são proporcionados de acordo com o tipo de material específico para cada lote de forno. Quando o aço fundido atinge a temperatura de vazamento, ele pode ser fundido. O aço fundido é derramado no molde da casca enquanto está quente, fluindo através do copo de vazamento e do sistema de passagem para cada cavidade da árvore. O molde de casca pré-aquecido permite que o metal fundido flua mais facilmente através de seções finas-de paredes ou delgadas. Depois que o metal esfria e solidifica, são obtidas peças fundidas de alta-precisão.

Remoção e limpeza da casca
Após a fundição, uma vez que o molde de casca e as peças fundidas estejam totalmente solidificados e resfriados, um equipamento de vibração é usado para separar o molde de casca das peças fundidas. Após a remoção inicial da areia, é realizado um jateamento para remover a maior parte da areia aderida da superfície das peças fundidas. As peças fundidas individuais podem então ser separadas do sistema de passagem através de vários métodos de corte.

Retificação e Acabamento de Portão
As pontas de guia restantes nas peças fundidas são removidas, principalmente por meio de retificação com rebolos ou operações de usinagem. Esta etapa inclui desbaste e desbaste fino, e deve-se tomar cuidado para não danificar o corpo da peça durante o desbaste. As operações de acabamento subsequentes tratam principalmente de defeitos superficiais que podem estar presentes nas peças fundidas, como buracos de areia, inclusões de escória, rebarbas, saliências e deformações. Os métodos principais incluem retificação, reparo de soldagem, endireitamento e jateamento. Após passar pela inspeção visual, as peças fundidas são transferidas para a linha de produção de tratamento térmico para diversos processos de tratamento térmico.
Nossa linha de ligas
A Simons Technology oferece uma ampla variedade de ligas, incluindo aço inoxidável, aço carbono, aço de baixa{0}}liga, aço de liga-média, aço de alto-manganês, ligas à base de níquel-, ligas à base de cobalto-, ligas não-ferrosas e muito mais. Consulte o apêndice para obter a lista completa.
Capacidades de peso e tamanho
- Peso unitário: 0,001 kg – 622 kg
- Dimensões máximas: Ø710 mm × 300 mm
- Comprimento máximo-do eixo único: 1.200 mm
Alta precisão dimensional
As peças fundidas da Simons Technology atendem aos padrões VDG P690 D1–2 ou ISO 8062 DCTG4–6. Consulte o apêndice para classes de tolerância detalhadas.
Prototipagem Rápida
A Simons Technology está equipada com máquinas de prototipagem rápida a laser para sinterização de pó e sistemas de prototipagem rápida com-cura por luz, permitindo prototipagem rápida e produção em pequenos-lotes.
Fundição a Vácuo
Com-fornos internos de fusão por indução a vácuo, a Simons Technology produz peças fundidas de ligas à base de-cobalto e níquel-em pesos unitários que variam de 0,001 kg a 25 kg.
Capacidades de geometria complexa
O software avançado de simulação de fundição é utilizado em todo o projeto de processo da Simons Technology. Para peças com estruturas complexas, empregamos técnicas especializadas, como núcleos solúveis, núcleos cerâmicos, núcleos salinos e C-1 Core Mix.

Capacidades Adicionais
- Máquinas automáticas de injeção de cera com sistemas de controle de grupo centralizados
- Robôs-de fabricação automática de cascas e salas de secagem com controle automatizado de temperatura e umidade
- Tecnologia-de secagem rápida para reduzir os ciclos de secagem da casca
- Autoclaves de desparafinação avançadas com função de desidratação de cera
- Sistema automático de tratamento de cera seguro e{0}}amigo do meio ambiente
- Sistema computadorizado-desenvolvido pela própria empresa para ajuste preciso da composição da liga
- Braços robóticos para vazamento e desmoldagem em concha (adequados para peças grandes)
- Equipamentos avançados de tratamento térmico, incluindo fornos atmosféricos totalmente automatizados e fornos de solução de alta-temperatura
Contate-nos
Para obter mais informações sobre os recursos da Simons Technology ou para discutir seus requisitos específicos, sinta-se à vontade para entrar em contato.